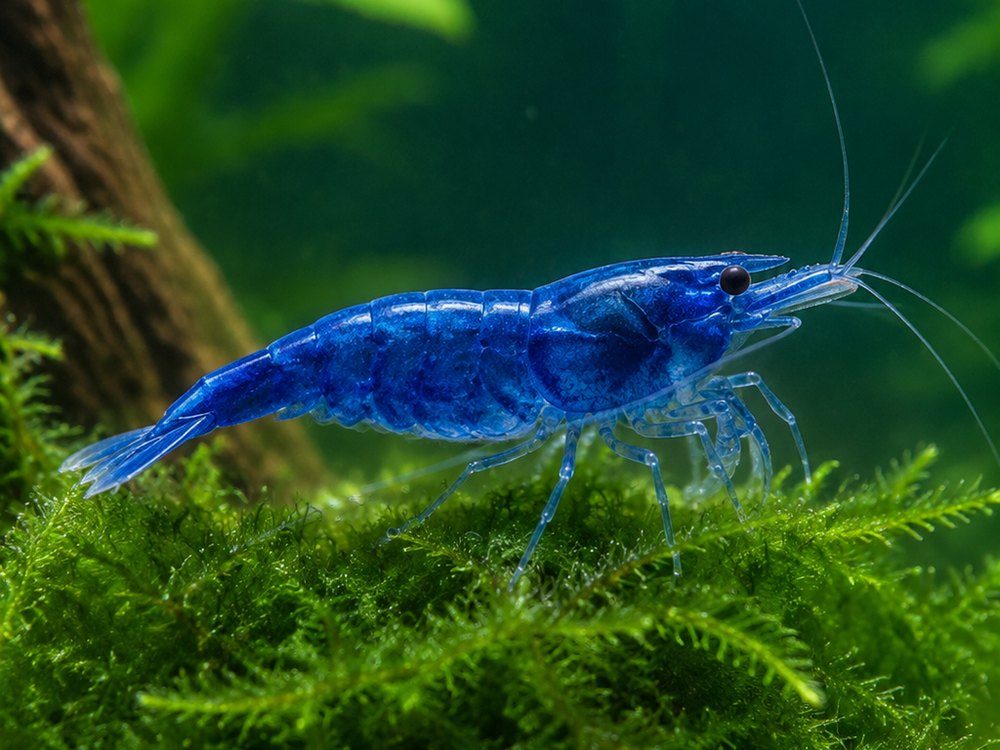
蓝钻虾作为一种高价值的经济海产品,其大卵在生产、运输及储存过程中对外界环境极为敏感。运输过程中的微小振动、颤动甚至冲击都可能造成大卵的机械损伤,进而引发生理病变,导致成活率大幅下降。为确保蓝钻虾大卵的完整性与存活率,必须从工艺、包装、监测等方面全面考虑防震措施。
在实际操作中,常见的颤振方式包括卡车行驶时的路面冲击、装卸货物时的轻敲以及冷链车厢内的温度波动。即便这些因素在表面上不构成明显破坏,微小的振动也能在大卵表面产生细微的裂纹或细胞膜破损,这些肉眼不可见的破损会在后续的孵化期放大,导致胚胎发育受阻或死亡。研究表明,振动频率超过30次/分钟且持续时间超过数小时时,蓝钻虾大卵的破裂率显著上升。基于上述数据,防震成为保护大卵的关键环节。
防震技术与操作规范
在运输前,采用高密度、缓冲性能优异的硬质泡沫箱或双层缓冲结构,将大卵与外界冲击隔离开来。其核心思路是通过“多段缓冲”原理,将外部的瞬时冲击能量逐级衰减。例如,在箱体底部放置弹性支撑垫,并在上方使用软化填充物,使得大卵受力点仅为最小的接触面。再者,利用智能振动传感器实时监测箱内微小振动,若监测数据超过预设阈值(如0.02g的加速度),系统自动调节制动或提示驾驶员降低车速,实现动态防护。
在具体操作层面,装卸货物时应采用“轻触轻放”原则,使用专用的软垫托盘,将大卵转移至预设的平整表面,避免直接接触硬质地面。每一次装载与卸载的停留时间不宜超过5分钟,以减少累计振动累积。同时,保持冷藏温度在4℃至6℃之间,防止因温度变化导致的组织柔软性改变,从而增加脆弱的大卵在颤动时受损概率。
病变防治与监测体系
防震只是第一道防线,运输结束后仍需对大卵进行病变检查与保护。常用的病变诊断手段包括显微镜下观察卵壳的完整性、透明度以及胚胎发育的均匀性。若发现破裂率超过10%,可采用细胞活性染色剂进行非破坏性检测,提前判断存活率,为后续的养殖提供科学依据。此外,配合适量的抗菌药浴(如低浓度的盐水或食品级消毒剂)能够抑制因机械损伤引入的微生物污染,进一步降低死亡率。
建立全程监测平台是实现精准保护的关键。利用物联网技术,将每个运输箱内的振动、温度、湿度数据实时上传至云端,系统自动关联破损率与环境参数,生成风险预警。若某一批次运输的平均振动峰值超过安全阈值,即在接收阶段进行抽样检查,若检出破裂或胚死率升高,则追溯至运输路线与装卸过程,持续优化防护方案。
结论与未来方向
综合来看,蓝钻虾大卵的运输防震是保障其存活率、提升经济效益的必备措施。通过采用多层缓冲材料、智能监测与精细化操作,可显著降低因颤动导致的机械破裂与随后的病变。后续,行业可进一步研发专为大卵设计的专用运输容器,并推动相关技术标准的制定,以实现全产业链的防震与保鲜。持续的实验数据验证了上述防护手段的有效性,为高价值海产品的可持续运营提供了可靠的技术支撑。